10年以上にわたり高精度自動スクリーン印刷生産ラインのワンストップソリューションを供給しています。
言語
10年以上にわたり高精度自動スクリーン印刷生産ラインのワンストップソリューションを供給しています。
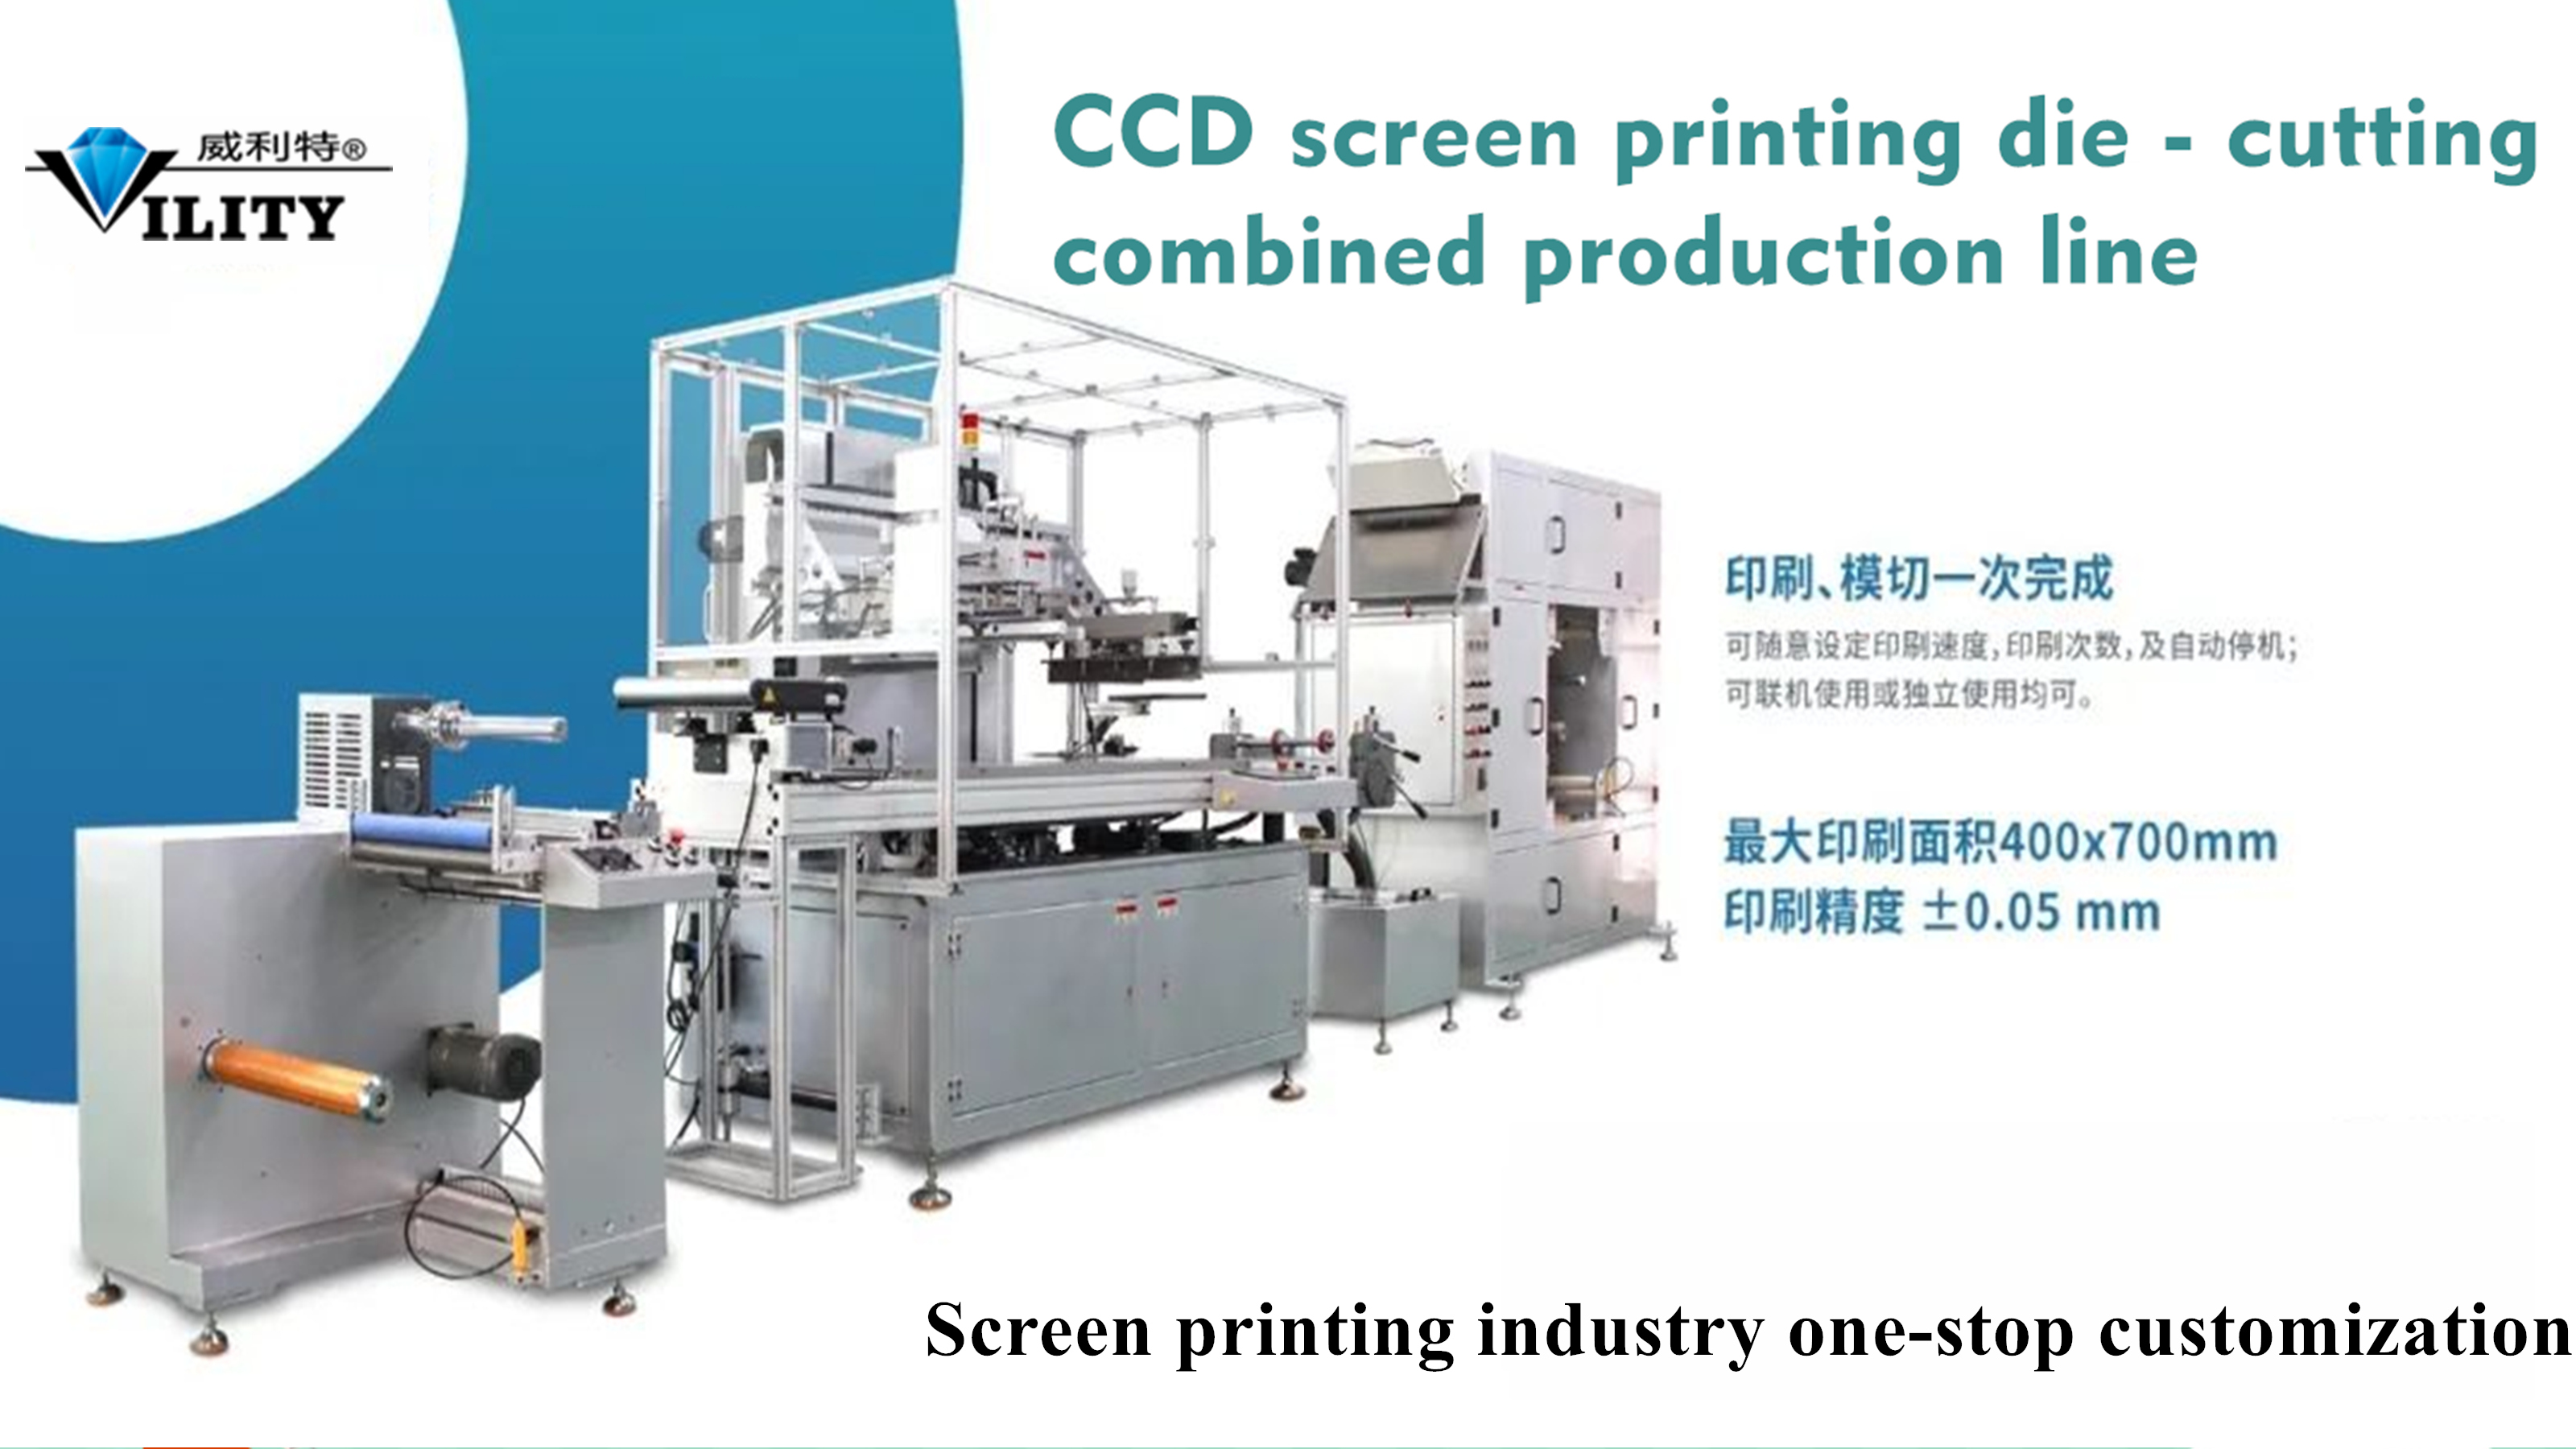
スクリーン印刷とは、スクリーン印刷法と呼ばれるグラフィック方法を取得するためにスクレイピングすることにより、スクリーン切り抜きプレートと印刷材料の使用を指します。スクリーン印刷法によるグラフィックスの精度はフォトケミカル法に比べて劣りますが、工程が単純で生産効率が高く、低コストで大量生産に適しています。
スクリーン印刷は穴あき印刷の一種で、平版印刷、凸版印刷、グラビア印刷とともに四大印刷法の一つとして知られています。スクリーン印刷装置は、シンプルで操作が簡単で、印刷と製版が簡単で安価で、適応性が高いです。他の3つの方法とは異なり、平面に印刷できるだけでなく、スクリーンが立体物を部分的に覆うことができるため、すでに形成された製品に画像やテキストを印刷することができます.
01 スクリーン印刷工程の起源
転写印刷は、穴あき印刷の最も単純な形式で、19 世紀後半に始まりました。このタイプの印刷では、タイプライターまたは鉄ペンを使用して、特殊なワックス ペーパーにワックス ペーパー グラフィック プレートが作成されます。ワックスペーパープレートはインクローラーで印刷され、基材上で所望の印刷効果が得られます。多孔板の中で最も広く使用されているのはスクリーン印刷です。
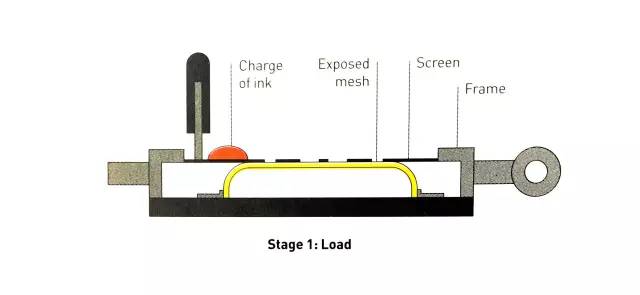
紙へのスクリーン印刷の図
スクリーン印刷とは、手彫りのラッカーフィルムまたは写真化学製版によるスクリーン印刷版の製造で、シルク、合成繊維、またはスクリーンフレームにピンと張った金属スクリーンを使用します。一方、現代のスクリーン印刷技術では、感光性材料を使用して、写真製版によってスクリーン プレートを作成します (プレートのグラフィック部分のスクリーン ホールは貫通孔であり、非グラフィック部分はプレートの非グラフィック部分になります)。ブロックされています)。
02 動作原理
スクリーン印刷は、スクリーン印刷版、スキージ、インキ、印刷台、基材の5つの主要な要素で構成されています。
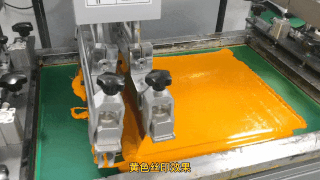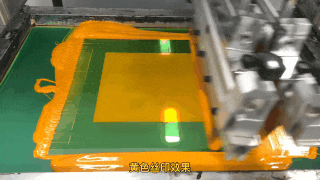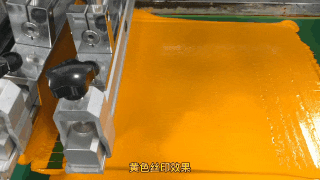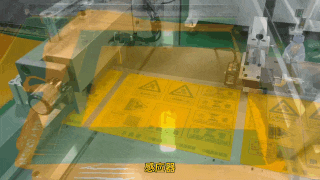
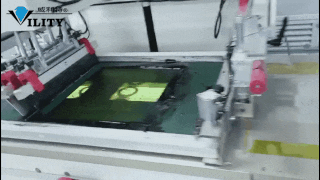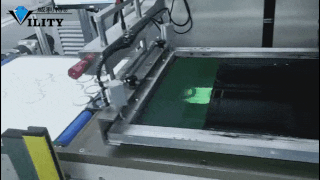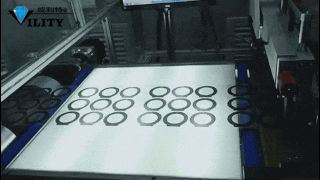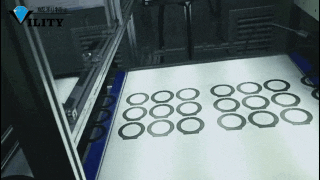
スクリーン印刷の基本原理は、スクリーン版のグラフィック部分がインクを透過し、スクリーンの非グラフィック部分がインクを透過しないことです。インキはスクリーン印刷版の一方の端に注がれ、スキージを使用してスクリーン印刷版のインキ領域に一定量の圧力を加えながら、版のもう一方の端に向かって移動します。インクは、移動中にグラフィック部分のメッシュからスキージによって基板に絞り込まれます。インクの粘性効果と特定の範囲内の印刷固定により、印刷プロセスは常にスクリーン印刷版と基板と線接触し、スクレーパーとの接触線が移動して移動し、スクリーン印刷版と基板が自身の張力でスクリーン印刷版との間に一定の隙間を保持し、スクレーパーに反力を発生させます。この反力を反発力と呼びます。
反発力の役割により、スクリーン印刷版と基板は線接触のみを移動し、スクリーン印刷版と基板の他の部分は非係合状態になります。インクとスクリーンの動きが壊れるように、印刷サイズの精度を確保し、汚れた素材をこすらないようにします。ページ全体を削った後、スキージを持ち上げると、スクリーン版も持ち上げられ、インクが最初の位置に軽く削られます。これが印刷ストロークです。
スクリーン印刷の 4 つの主なパラメータは、スクリーンのメッシュ サイズ、スクリーンの角度、スクリーンの張力、乳剤の厚さです。
スクリーンを選択する際に考慮すべき要素
1.メッシュメッシュの選択
メッシュ: スクリーンの精度の単位であり、フィルムの線数と同様に、メッシュとして定義されるスクリーンの 1 インチ内にあるスクリーンの穴の数を指します。たとえば、150 メッシュは 1 インチに 150 個の穴があることを意味します。1 インチ = 2.54 cm なので、1 mm には 5.9 個のドットがあります。
フィルムもインチ換算されているので、ステンシルにラベルを付けるメッシュ数に合わせてメッシュを換算しやすくなっています。
生産におけるスクリーン印刷では、一般に 100 ~ 400 メッシュが使用されます。
100~250 メッシュ: 一般的にグリッターまたはパール パウダーやその他の大きなインクの粒子で印刷されるか、最後のシール ボトムの使用に使用されます。
250~350メッシュ:最も一般的に使用されるメッシュ範囲、この範囲はパールを超えることができ、印刷の精度を確保することができ、印刷時にスクリーンを頻繁に洗浄せずにスクリーンを貼り付ける可能性を減らすことができ、生産にコストがかかります。も制御性が高いため、設計者や工場はこの範囲を選択する傾向があります。
350~400 メッシュ: 通常、使用時に高精度の印刷効果が必要で、主に細かい文字や数字の印刷に使用されます。
2、インク層の厚さと適用範囲の要件 インクの厚さ、良好な適用範囲、厚い網、穴の大きい網を選択する必要があります。
3、スクリーン材料を選択する基板の表面条件に応じて:曲面または起伏のある表面は、優れた弾性ナイロンメッシュを使用し、大量のインクスクリーンには吸収性表面を選択する必要があります。滑らかな表面は高張力スクリーンで使用する必要があります。低メッシュスクリーンの粗い表面。静的スクリーンなどに加えて使用する断熱面。
4、インクの性能要件:インクの性能に応じて、適切なインクスクリーンを選択します。
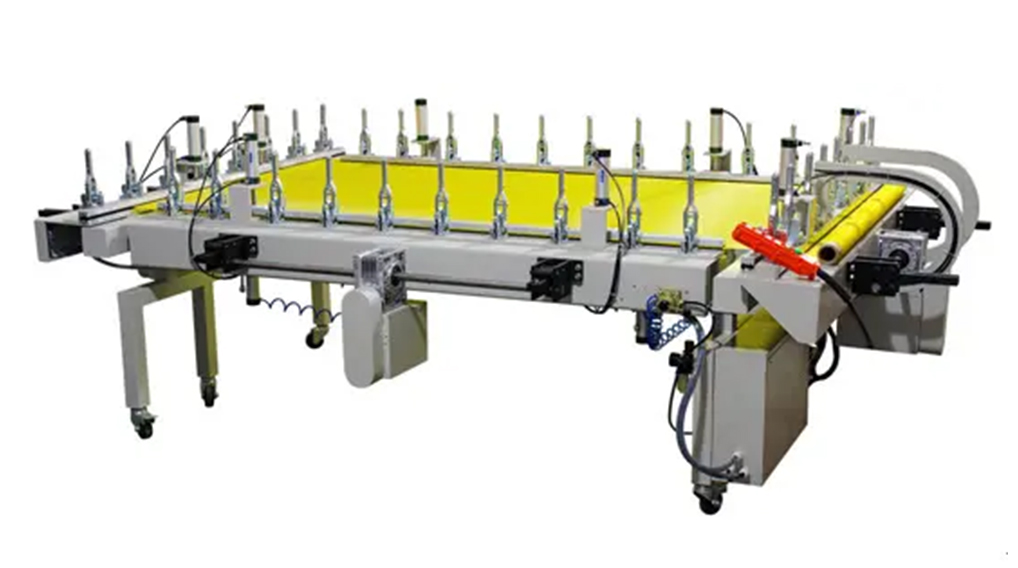
スクリーンストレーナー
製版方法
1、ダイレクト製版法
方法: 一定の厚さの感光性ペーストでコーティングされた良好なステンシルで、コーティングして乾燥させた後、プレートをネガにし、そのラミネーションを太陽機械の露出に使用し、現像により、スクリーン印刷スクリーンになった後に乾燥させます。
プロセス: 写真ペーストの準備 - 脱脂 - 乾燥 - コーティング - 乾燥 - 露光 - 現像 - 乾燥 - 修復プレート - 最終露光 - シール スクリーン。
2、間接製版法
方法: 間接製版法は、最初に間接フィルム露光、温水現像で 1.2% H2O2 硬化、ピーラブル グラフィック ネガで作られた乾燥、製版はグラフィック ネガ フィルム表面と緊張したスクリーンになり、フィルムと湿ったスクリーン ペーストを固く絞ります。 、スクリーン印刷で作られたスクリーンに風が吹いて乾いた状態で、フィルムのベースを明らかにします。
プロセスフロー。
(1)スクリーンを張る→脱脂→乾燥。
(2) 間接フィルム - 露光 - 硬化 - 現像。
(3) ラミネーション - ブロー乾燥 - プレート修理 - シーリング ネットワーク。
3、ミックスプレート製法の間ストレート
フォトポリマー層は、最初に水、アルコール、またはフォトポリマーでスクリーンフレームに接着され、熱風で乾燥した後、写真フィルムベースが除去され、次にプレートがなめされ、現像プロセス後にスクリーンプレートが作成されます。
03 スクリーン印刷インキ分類
基材の分類によると:金属インキ、プラスチックインキ、ガラスインキ、紙インキ、木インキ、布インキ、特殊インキなど。
乾燥方法によると:紫外線乾燥インク(UVインク)、速硬化インク、自己乾燥インク、低温ヒートセットインク、高温インク、熱昇華インクなど。
インキ分類の状態によると、コロイドインキ、例えば水性インキ、油性インキ、樹脂インキ、でんぷんカラーペーストなどがある。固体インキ:トナーによる静電スクリーン印刷など。
効果分類によると、フラッシュパウダー(金葱粉)インキ、メタルインキ、パールインキ、ソリッドインキ、蓄光インキ、3d磁気インキ、ウォータービーズインキ、UV立体ニスなどがあります。
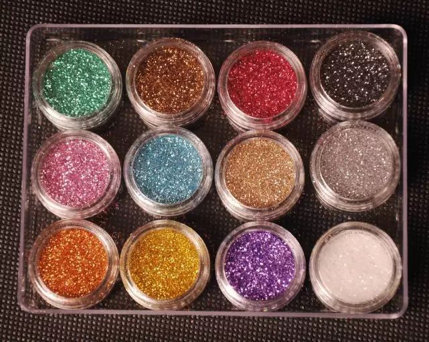
フラッシュグリッターインク
ラメインキとは、ラメインキと呼ばれるインキに配合されたラメのことで、ラメはPET、PVC、OPPの金属アルミフィルム素材をメッキ、精密切削加工により塗装、厚みの異なる微細な輝きを放っています。グリッター、ゴールド、シルバー、レッド、ブルー、グリーン、七色、イリュージョン、レーザーなど、さまざまな色があり、ニーズに応じてさまざまな色で開発できます。
04 シルクスクリーン印刷のメリット
1、印刷適応性が高い
平地印刷、凸版印刷、グラビア印刷は、平らな素材にしか印刷できない3つの主要な印刷方法です。スクリーン印刷は平面だけでなく、曲面、球面、凹凸のある基板にも印刷できます。一方、スクリーン印刷は、硬いものだけでなく、下地の質感に関係なく柔らかいものにも印刷できます。直接印刷に加えて、スクリーン印刷は間接的な印刷方法としても使用できます。つまり、ゼラチンまたはシリコンプレートにスクリーン印刷し、必要に応じて基板に転写します。したがって、スクリーン印刷は非常に適応性が高く、幅広い用途を持っていると言えます。
2、立体感が強く、リッチな質感
リッチな質感のオフセット印刷と凸版のインキ層の厚さは一般的に 5μm、グラビア印刷では約 12μm、フレキソ (アニリン) 印刷のインキ層の厚さは 10μm、スクリーン印刷のインキ層の厚さは上記のインキ層の厚さよりもはるかに大きく、通常は最大 30μm です。とか、ぐらい。厚いスクリーン印刷を施した特別なプリント回路基板で、インク層の厚さは最大1000μmです。発泡インキ印刷点字点字、発泡インキ層厚最大1300μm。スクリーン印刷のインク層が厚く、印刷の風合いが豊かで、立体感が強く、他の印刷方法とは比べものになりません。スクリーン印刷は単色印刷だけでなく、重ねてスクリーンカラー印刷を追加することもできます。
3、強い耐光性、鮮やかな色
スクリーン印刷は漏れ印刷の特性を持っているため、さまざまなインクやコーティングを使用でき、ペースト、接着剤、さまざまな顔料だけでなく、顔料の粗い粒子も使用できます。また、スクリーン印刷のインキは、耐光性のある顔料を直接インキに入れることができるなど、混ぜやすいこともスクリーン印刷の大きな特徴です。スクリーン印刷製品は、耐光性に優れているという大きなメリットがあります。実際には、比較のための最大濃度値範囲のエンボス加工後のコート紙への黒インクの使用によると、オフセット印刷では 1.4、活版印刷では 1.6、グラビア印刷では 1.8 であり、スクリーン印刷の最大濃度値範囲は2.0なので、スクリーン印刷製品は他のタイプの耐光性印刷製品よりも優れており、屋外広告、看板に適しています。
4、広い印刷面積
一般的なオフセット印刷、活版印刷などの印刷方法では、用紙サイズ全体の領域の最大サイズを印刷するなど、用紙サイズ全体を超えると、機械設備によって制限されます。スクリーン印刷は広い面積に印刷できます。今日のスクリーン印刷製品は、最大 3m x 4m、またはそれ以上になる場合があります。
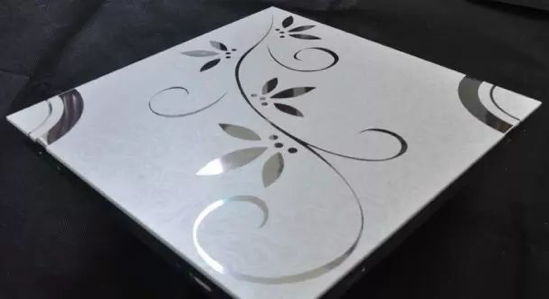
シルクスクリーンの明るいシルバー効果
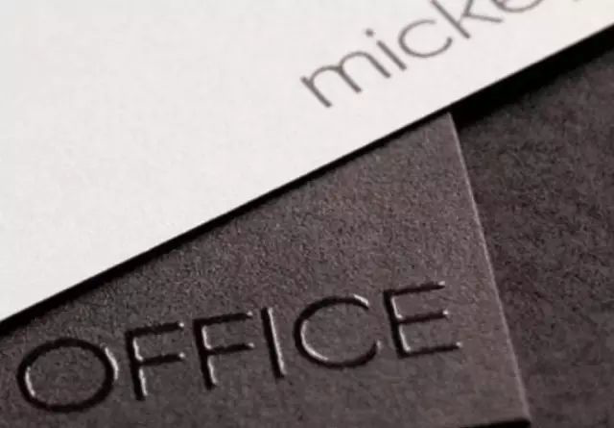
スクリーンエンボス効果
05 シルクスクリーン印刷のデメリット
スクリーン印刷は、一度に 1 色のみ可能です。多色刷りの場合、複雑で面倒な色見当合わせのプロセスを経る必要があります。一度に 4 色または 5 色を印刷する必要がある場合、カラー レジスタが不正確になることは避けられません。これにより、製品の廃棄率が増加し、それに応じてコストも増加します。
06 スクリーン印刷のメンテナンス
技術の発展に伴い、さまざまなスクリーン印刷、パッド印刷機が急速に登場しました。パッド印刷機、スクリーン印刷などの製品分野の設計・開発を専門とするさまざまなブランドの企業も登場しています。専門家は、個々のユーザーがスクリーン印刷機のメンテナンスに注意を払う必要があることを推奨しています。スクリーン クロスは、その一部として無視されるべきではありません。
スクリーン印刷の品質、安全性に対するスクリーンクロスの影響は非常に大きいです。そのため、スクリーンクロスのメンテナンスを十分に行う必要があります。まず第一に、スクリーン印刷布は使用時に洗浄して脱脂する必要があります。布の洗浄が間に合わないと、次の使用でスクリーン印刷が不十分になりやすく、乱雑なコードを形成しやすくなります。該当する脱脂作業を行わないと、画面の剥離につながりやすくなります。第二に、スクリーンフレームにスクリーンの経年数と織り番号をマークすることも重要なメンテナンス戦略です.これにより、使用プロセスがさらに便利になります。最後に、スクリーン印刷では、スクリーン クロスへの偶発的な損傷を防ぐために、使用中に鋭利な物体との接触を避ける必要があります。

VILITY は、インテリジェント印刷業界にワンストップソリューションを提供する専門メーカーです。

