10年以上にわたり高精度自動スクリーン印刷生産ラインのワンストップソリューションを供給しています。
言語
10年以上にわたり高精度自動スクリーン印刷生産ラインのワンストップソリューションを供給しています。
シルクスクリーンの色は製版にどう影響しますか?
金網は白、黄、琥珀、赤などがあります。スクリーンの色は製版の品質に大きな影響を与えます。黄色、赤、琥珀色のスクリーンなどの色付きのスクリーンは、印刷時に光の拡散を防ぐことができますが、白いスクリーン印刷を使用すると、明らかな拡散が発生します。これは、感光材料が紫外領域に大きな吸収ピークを持っているためであり、白色スクリーンは光源が照射されると白色光を反射するため、感光材料に影響を与えます。
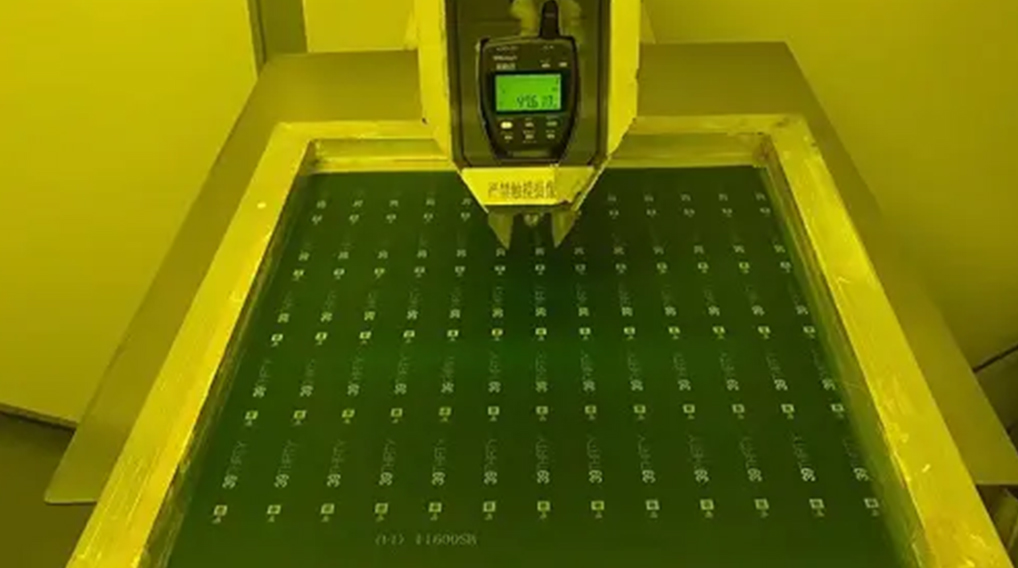
照射された光は、ポジフィルムの透明部分を通って乳剤コーティングに到達し、照射された光が白いスクリーンに当たると、反射、屈折反射、拡散反射が起こり、印刷版が浮いて見える、つまりケラレが発生します。色金網を使用すると、色金網が照射光の一部を吸収して照射光の反射強度を下げることができ、色金網が不活性な色光を反射するため、この現象を防ぐことができます。素材は影響しませんが、特に細かい印刷物を印刷する場合、スクリーンの色は特に重要です。
メッシュ数とドットの関係は?
原画を連続チューニングでコピーする場合、スクリーンメッシュ数とドット数は一定の関係しかありません。連続階調カラー原稿をスクリーン印刷技術で再現する場合、連続階調写真ネガをそのままスクリーン印刷版にして印刷すると、原稿と同じ連続階調のコピーは得られません。スクリーン印刷版には、グラフィック部分のメッシュが開いている状態と、非グラフィック部分のメッシュが閉じている状態と閉じている状態の 2 つの状態しかないためです。また、1 つの仕様のスクリーン メッシュのサイズと配置規則が統一されているため、印刷時にスクリーン メッシュを通過するインクの量は基本的に等しくなり、元のテキストのレベル変化を表現できなくなります。元のパターンの深さと光量の変化をスクリーン印刷版に完全に反映させるには、連続階調の元をドット ネガにする必要があります。すなわち、原稿の奥行きの変化が、大きさの異なる均一な濃度のドットで表現される。スクリーン印刷版では、濃度の高いドットは面積が大きく、濃度の低いドットは面積が小さく、濃度が同じドットは面積が同じです。ドット間の中心間距離は等しく、一定の角度で規則的に配置されています。この種のドットフィルムを使用してスクリーン印刷版を作成し、それを印刷すると、連続階調コピーが得られます。ドット配置の密度は、通常、スクリーン線数で表されます。単位表記は「ライン/インチ」または「ライン/cm」で、単位長さあたりのドットの数を表します。
ネットを張る工程とは?
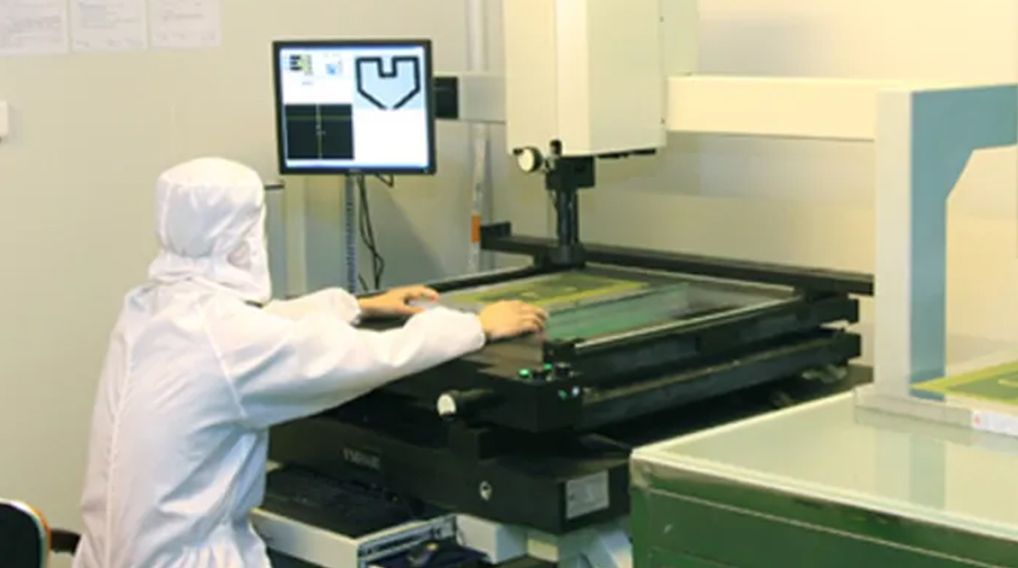
メッシュを伸ばすことは、スクリーン印刷版を作る最初のプロセスです。伸びの良し悪しは、製版の良し悪しに直結します。そのため、網を張る前の下準備や網を張る作業は慎重に慎重に行う必要があります。 まず、印刷サイズに合わせて対応する版枠を選び、版枠と版の接着面をきれいにします。これにより、スクリーン枠とスクリーンとの密着性を向上させやすい。スクリーンフレームを使用する場合は、サンドペーパーできれいにして、残りの接着剤やその他の物質を取り除きます。スクリーンを引き伸ばす前に、洗浄したフレームのスクリーンと接触する面に接着剤を塗布し、自然乾燥させます。メッシュを伸ばすときは、手動または機械でメッシュを伸ばします。メッシュが引き伸ばされた後、メッシュはメッシュ フレームにしっかりと取り付けられ、メッシュはメッシュ フレームと接触します。再度接着剤を部分的に塗布し、ブロードライします。接着剤は厚すぎても薄すぎてもいけません。ブロードライの際は、ゴムシートや柔らかい布で一定の圧力を加えながら粘着部分を拭き取ってください。スクリーンとスクリーン枠をより強固に接着させます。接着剤が乾いたら、外部張力を緩め、金網をスクリーン フレームの外側で切断し、金網とスクリーン フレームの接合部分に片面粘着テープを貼り付けて保護します。金網。スクリーンとスクリーンフレームの機能により、印刷中に溶剤や水が接着剤を溶解するのを防ぎ、スクリーン印刷版を効果的に使用できます。最後に、水または洗浄剤でスクリーンをすすぎ、スクリーンが乾燥した後、感光性接着コーティング(製版)に使用できます。
ネットを伸ばすにはいくつかの方法がありますか?それぞれの特徴は?
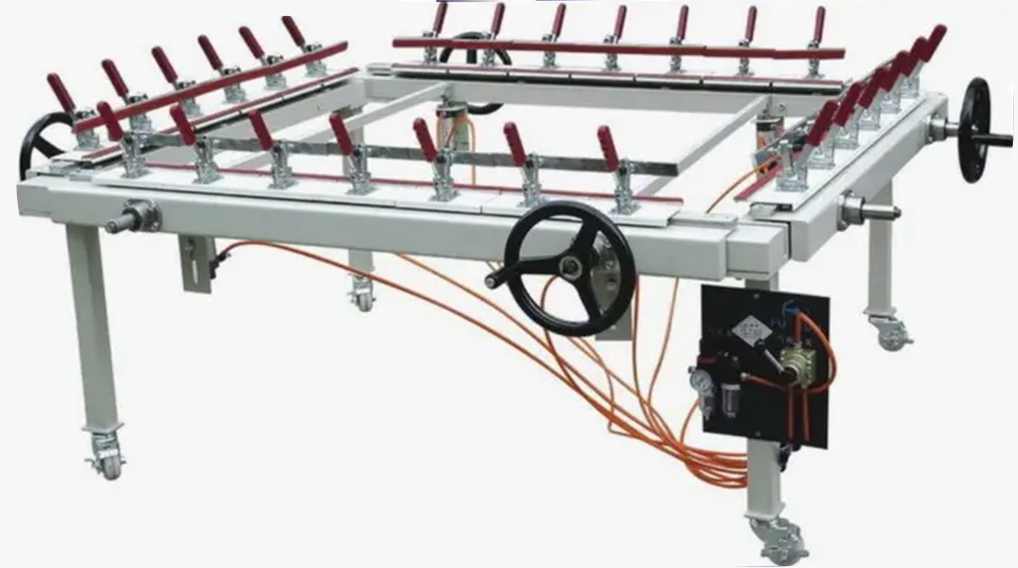
スクリーン印刷版を作る上で、スクリーンを伸ばす工程は欠かせません。 メッシュを伸ばすとは、メッシュを一定の張力でメッシュフレームにしっかりと固定することです。また、感光剤のコーティングやその他の製版の要件を満たすために、ストレッチスクリーンに一定の張力を持たせます。スクリーンテンションの大きさと張ったスクリーンの品質は、スクリーン印刷版の品質に直結し、印刷品質にも直接影響します。カラーで印刷する場合、正確な見当合わせを行うために、カラー見当合わせ用スクリーン印刷版の各色版のテンションは基本的に同じである必要があります。ネットを張ってこそ製版・印刷の品質が保証されます。ネットの張り方には大きく分けて、手引きと機械引きの2種類があります。手ストレッチは簡単な伝統的な方法です。通常、木製のメッシュ フレームに適しています。木枠に金網を釘や木片、接着剤などで手作業で固定する工法です。手動ストレッチの張力は一般的に要件を満たすことができますが、張力が均一ではなく、操作が面倒で時間がかかり、ストレッチの品質を保証するのは簡単ではありません。この方法は、少量の印刷や印刷精度が要求されない場合に主に使用されます。
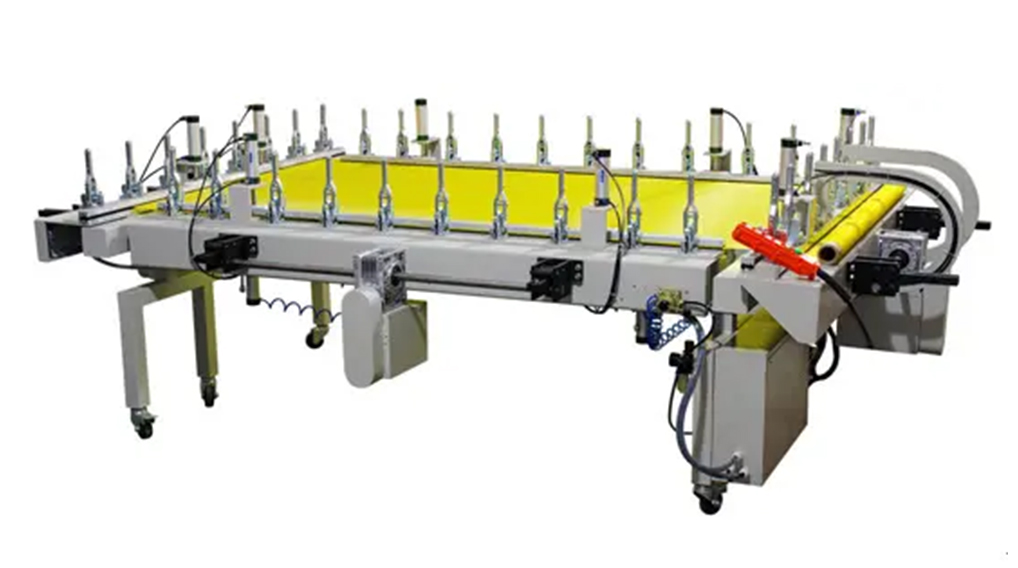
機械的張力とは、機械力を使用してメッシュを引き締め、接着剤でメッシュ フレームにしっかりと接着することです。接着剤が乾いたら、スクリーンフレームを取り外し、ポリエステルフィルムの片面粘着テープで縁をシールします。接着剤の溶解を防ぎ、スクリーン印刷版の見栄えを良くする。さまざまな素材のフレームを機械的に伸ばすことができます。機械的延伸は、張力が均一で、延伸時間が短いという特徴があります。必要なテンションがつかみやすい。高精度が要求される製版に適しています。
ストレッチ角度の選び方は?
張出し角度とは、スクリーンの縦糸と横糸(ワイヤー)とスクリーン枠の縁との間の角度を指します。ストレッチネットには、プラスストレッチネットとバイアスストレッチネットの2種類があります。ネットを伸ばす 2 つの方法を以下に説明します。
ポジティブストレッチメッシュは、金網の縦糸と横糸がメッシュフレームの4つの側面にそれぞれ平行と垂直であることです。つまり、たて糸とよこ糸は、スクリーン フレームの端に対して 90 度です。
バイアス ストレッチ メッシュとは、金網の縦糸と横糸がメッシュ フレームの 4 つの側面に対して特定の角度になっていることを意味します。操作がより便利なポジティブストレッチの形を採用しています。金網を有効活用できるので、金網の端材を節約でき、金網の無駄を省くことができます。ただし、カラー印刷の工程では、このストレッチスクリーンによる製版はモアレが発生しやすいため、カラー印刷ではポジストレッチスクリーンを使用しないのが一般的です。
斜めストレッチメッシュの使用は、印刷品質の向上に有益であり、インク漏れ量の増加にも一定の効果があります。欠点は、画面の無駄が大きいことです。高精度印刷やカラー印刷では、延伸角度の選択が印刷品質に直結します。伸ばす角度が合わないとモアレが出ます。そのため、一般的なレプリカの印刷では、20度から35度のストレッチ角度が一般的です。高解像度の回路基板を印刷する場合、使用されるスクリーン メッシュの数が多いため、ストレッチ角度は 45 度に選択されます。適切。実際の版張では、版の無駄を少なくするため、印刷物の複製には通常の張版が一般的です。
ワイヤー メッシュ ストレッチの張力を決定する方法?
スクリーン印刷精度はスクリーン印刷版の精度に関係しており、スクリーン張力はスクリーン印刷版の品質に影響を与える重要な要素の 1 つです。メッシュ張力は、メッシュ フレームの材質と強度、メッシュの樹質、温度、湿度、メッシュの引き伸ばし方法に関係します。通常、手動ストレッチで張力計がない場合、張力は主に経験によって決定されます。金網を伸ばすときは、金網を指で押さえながら伸ばしてください。ほんの少しの柔軟性。
ストレッチ機と大型のスクリーンフレームを使用する場合、一般に張力計を使用して金網の張力をテストします。
メッシュ張機でメッシュを張る場合、メッシュ張りチャックの動き(伸縮調整)を空気圧ゲージで制御するため、メッシュの風合いによって空気圧の値が異なります。通常、スパン メッシュの張力値は 7 ~ 9kg/cm2 です。ナイロン メッシュの張力値は 8 ~ 10 kg/cm2 です。ポリエステル メッシュの張力値は 8 ~ 10 kg/cm2 です。ステンレス鋼 金網の空気圧値は 10 ~ 13kg/cm2 です。上記は金網数本を張った時の空気圧参考値です。これらのデータを参考に、実際の状況に合わせてメッシュを引き伸ばすことで、メッシュの理想的な張力を得ることができます。

VILITY は、インテリジェント印刷業界にワンストップソリューションを提供する専門メーカーです。

