Több mint 10 éve szállítunk egyablakos megoldást nagy pontosságú automatikus szitanyomó gyártósorra.
Nyelv
Több mint 10 éve szállítunk egyablakos megoldást nagy pontosságú automatikus szitanyomó gyártósorra.
Kapcsolja be a főkapcsolót, majd nyomja meg a PC gombot, a gép elindul. helyezze a lapot a fúrási területre, a fényerő állítható.
Adja meg a küszöböt, ha nem tiszta, húzza meg a lécet a tisztaság beállításához, amíg a jelölés pont így tiszta lesz.
Kattintson a Vissza, kattintson a Tanulmány gombra, a négyzet belsejében van egy kör. Győződjön meg arról, hogy a piros kör egybeesik a jellel.
A fel és le gomb a piros kör átméretezése, a négy nyíl pedig a piros kör pozíciójának beállítására szolgál.
Miután jól beállította a pozíciót, kattintson a "mentés", majd az "autowork" gombra..
Ha nem fúr a célpont közepébe, hogyan kell beállítani? Kattintson a négy nyílra az eltérés beállításához.
Világítsd meg ezt a lyukat a gomb felőli oldalra, a felső oldal felé kell igazítanunk.
Amelyik irány fel van osztva, azt a nyilakkal az ellenkező irányba kell igazítanunk.
Ha a furat nincs fúrva, adja meg a paramétert a driltdis érték módosításához. A fúrófej a fúró magasságát jelenti.
Az alapértelmezett érték általában 11, ha nincs fúrva, növelje kissé az értéket, a maximális érték körülbelül 19.
Ha a lyuk nincs túl sokat fúrva, beállíthatja a fúró fehér gyűrűjét. Ha csak egy kicsit, módosítsa közvetlenül a driltdis szelepet, majd kattintson a "mentés" gombra..
Hogyan kell feldolgozni a középső kalibrációt? Keressen egy fekete alországot, helyezze fúrási helyzetbe, kattintson a nyomógombra.
Ha a lyuk tükröződik, húzza meg a fényerő sávot a beállításhoz; vagy húzza a kontrasztot, amíg a lyuk tiszta nem lesz.
Kattintson a Vissza gombra, majd kattintson a "tanulmány" gombra. Állítsa be a piros kör összetételét, tegye azt vagy egybeessen a lyukkal, kérjük, mentse el.
Kapcsolja be a főkapcsolót, majd nyomja meg a PC gombot
a gép indul
helyezze a lapot a fúrási területre
a fényerő állítható
Adja meg a küszöböt
ha nem világos
Húzza meg a rudat a tisztaság beállításához.
amíg a jelölés pont így tiszta nem lesz
kattintson a vissza, kattintson a tanulmány gombra
a négyzet belsejében van egy kör
Győződjön meg arról, hogy a piros kör egybeesik a jellel
fel és le gomb a piros kör átméretezése.
a négy nyíl a piros kör helyzetének beállítására szolgál
jól állítsa be a pozíciót, majd kattintson a "mentés" gombra.
majd kattintson az "autowork" gombra.
amikor nem fúr a célpont közepébe,
hogyan kell beállítani?
kattintson a négy nyílra az eltérés beállításához.
világítsd meg ezt a lyukat a gomb felőli oldalon.
a felső oldal felé kell igazítanunk
Melyik irányba oszlik,
az ellenkezője felé kellene igazítanunk
irányt a nyilakon keresztül.
ha a lyuk nincs fúrva,
paraméter megadása
a driltdis érték módosításához.
A fúrófej a fúró magasságát jelenti.
Az alapértelmezett érték általában 11.
ha nincs fúrva, növelje kissé az értéket,
a maximális érték körülbelül 19,
ha a lyukat nem fúrják túl sokat,
beállíthatja a fúró fehér gyűrűjét.
ha csak egy kicsit, módosítsa közvetlenül a driltdis szelepet.
majd kattintson a "mentés" gombra.
hogyan kell feldolgozni a középső kalibrációt?
Találj egy fekete alállamot,
helyezze fúrási helyzetbe,
kattintson a megnyomásra
ha a lyuk fényvisszaverő
húzza meg a fényerő sávot a beállításhoz
Vagy húzza a kontrasztot, amíg a lyuk ki nem tisztul
Kattintson a Vissza gombra
majd kattintson a "tanulmány" gombra
Állítsa be a piros kör összetételét
tegye vagy egybeessen a lyukkal,
kérem mentse
Ezután kattintson duplán a bal vagy a sarokra,
jöjjön elő egy doboz, majd kattintson a bal gombra.
Fúrjon egy lyukat, majd mozgassa az anyagot,
és automatikusan kifúrja a második lyukat.
a harmadik negyedik ötödik lyuk
Öt lyuk után kattintson duplán a jobb felső sarokra.
jöjjön elő egy doboz, majd kattintson a bal gombra
Végül kattintson a "save" sinish kalibrációra
hogyan kell a fúrókat cserélni?
nyomja meg a fedőlapot
a fedőlemez felmegy
Húzza meg a tányért.
12-es és tízes méretű csavarkulccsal
A 12-es méretű a gomb, a 10-es a tetejét ragasztotta.
majd csavarja meg a fúrót.
húzza ki a fúrót.
majd cserélje ki a fúrót.
csavarja meg szorosan.
A síkot a nyíláshoz igazította.
Nyomja meg a lemez gombot, és a bolygó lemegy.
Átlátszatlan aljzathoz nyomja fel és le a lámpát.
világít a felső lámpa,
Első leállás,
Először ellenőrizze a küszöböt,
a jel itt eltűnt
majd húzza meg a tolórudat a beállításhoz
amíg meg nem látja a jelet.
majd kattintson a Vissza gombra
Kattintson a tanulmány elemre.
a piros kör állítható.
a pozíció kattanásbiztosan beállítható
mint ez a helyzet, ne fúrj,
Kattintson a "stopwork" gombra a hasonlóság csökkentéséhez.
ha le akarja állítani a gépet,
először lépjen ki a rendszerből.
Ezután kattintson a bal oldali gombra kiválasztó gombot leállítani a gépet.
végül kapcsolja ki a főkapcsolót.
Motoros orsó | Fordulatszám 50 000 ford./perc, rugalmatlan cem, fr2, fr4 pc tábla fúrására alkalmas. |
Fúrási képesség | t=0.1 ~ 3.0 mm, ø=0.1 ~ 3.0 mm |
P.S. VÍZTARTÁLYHOZ DESZTILLÁLT VÍZ HASZNÁLATA SZÜKSÉGES. Emellett, KÉRJÜK, ADJON FAGY- ÉS ELLENŐRZŐT a hűvös TERÜLETHEZ. A FENTI 2 TÉTEL A RÖGZÍTETT ÖVETÍZET MEGELŐZÉSÉRE SZÓL. | |
Munkaidő | 0.6 mp/lyuk, t=0 alatt.1 mm, átm.=2 mm, képfeldolgozással együtt. |
Munkaterület | 850 x 650 mm |
Szükséges levegőellátás | 800 liter nl/perc,5-8 kgf-cm2 száraz eljárással és tiszta. |
Tápegység | AC220V, 50/60 Hz, 10a |
Gép súlya | 230 kg |
Gép mérete | 870x850x1300 mm |
Fúrási pontosság | ±0.02 mm |
A CCD automatikus célfurat fúrógép más néven automatikus célfúrógép, CNC fúrógép, automatikus pozicionáló fúrógép, különböző nevek, de valójában ugyanaz a berendezés.széles körben használják a nyomtatásban és a csomagolásban, az elektronikus nyomtatásban, a névtábla táblákban és más iparágakban, nyomtatás utáni igazító fúrásban!
A berendezést PCB áramköri lapban, FPC soft boardban, IMD/IML-ben, filmben, diazo lapban, mobiltelefon panelben, mobiltelefon billentyűzetben, matricában, membránkapcsolóban, fóliában, PE, PC, PVC, PET fólia, poliészter fólia, vékony alumínium, alumínium hordozó, FR4 üvegszálas lemez és sok más anyag. A CCD automatikus lyukfúrógép alkalmas egy- és kétpaneles, többrétegű PCB-lap, üvegszál, PVC-panel, akril és más törékeny műanyaglemez pozicionáló fúráshoz.
Automatikus lyukfúró gép képek 2
Ez a berendezés főleg lyukfúró egységet tartalmaz, CCD mozgó platformmal, nagy pontosságú XYθ beállító platformmal, stabil beállítással, ember-gép interfész vezérléssel + gombkapcsolóval, különféle funkcionális paramétereket állíthat be, könnyen kezelhető; CCD automatikus pozicionáló lyukasztás, automatikusan beállíthatja a CCD látómezőjét az anyag méretének megfelelően. A CCD automatikusan kiszámítja az anyag és a forma térbeli helyzetét az anyag MARK pontja szerint, és utasítja a motor mozgásvezérlőjét, hogy állítsa be a platform XYθ forgását az automatikus furatfúráshoz..
1. Alignment XYθ platform: Az igazítási XYθ platform a gép központi része, amelyet CCD látás igazítására használnak, ez a beállító platform XYθ4 tengelyekből áll, beállítási excentricitás funkcióval, a beállítási pontosság 0-on belül vezérelhető.02 mm.
◪ Funkció: A lap minden rendben van; CCD teljesen automatikus pozicionáló fúrás.
◪ Nagy pontosság, az általános hiba kisebb vagy egyenlő, mint 0.015 mm.
◪ Gyors fúrási sebesség, az átlagos fúrási sebesség 7-8-szor gyorsabb, mint a kézi fúrási sebesség, csak 0.5 másodperc lyukonként.
◪ Nincs anyaghúzás, az ikonok pontos pozicionálása és automatikus lyukasztás.
◪ A hajlékony anyagokat és a törékeny anyagokat, például az akrillapokat a gép az anyag károsodása nélkül kilyukaszthatja. Gyors, a szoftver egy életen át ingyenesen frissíthető.
◪ Számítógépes munkarendszer, ember-gép interfész, közvetlen munkamód-beállítás az érintőképernyőn, egyszerű és intuitív.
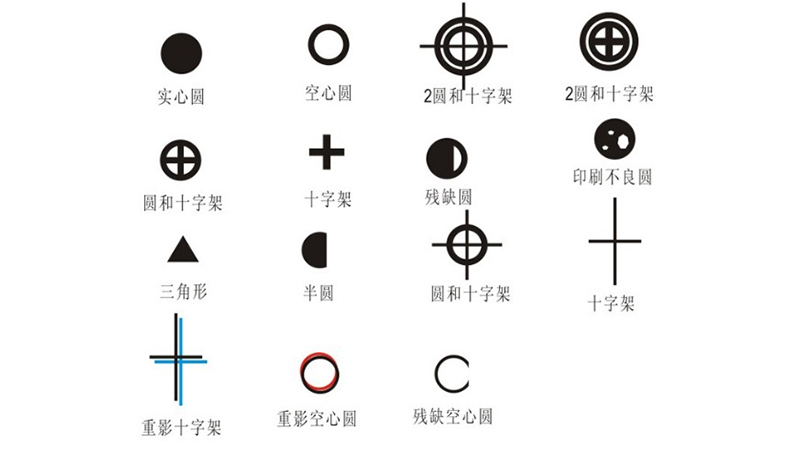
◪ Speciális fényforrás azonosítási módszer, automatikusan azonosítja a kerek alakot különböző anyagokon, automatikus igazítási lyukasztással.
◪ A lyukasztás közvetlenül a 8"-os számítógép képernyőjén vagy a lyukasztóállomáson tekinthető meg.
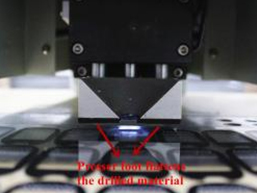
◪ A gépen lévő nyomótalp a lyukasztás során lelapítja a lyukasztó fóliát, így pontosabb.
◪ Speciális beállítások állnak rendelkezésre. A számítógépes rendszer frissíthető, és erős szakmai támogatást nyújt Önnek.
◪ Képfeldolgozás: 2 értékű integrált képfeldolgozási módszer.
◪ Képes hibás körök kilyukasztására homályos nyomtatással vagy több mint fél körökkel, speciális nyomdaanyagok, fényvisszaverő és egyéb tükör anyagok stb..

Lineáris útmutató | Tajvan HIWIN |
Anyaghúzó motor | Chine Leadshine szervomotor + típusú szívcsökkentő |
CCD 5 millió pixel | Quaternion numerikus vezérlés |
Fotoelektromos kapcsoló | Japán Omron |
Csapágy | Japán NSK |
Henger mágnesszelep | Tajvan SHAKO |
Golyósorsó | TBI |
Öntőforma | Shenzhen Vility |
Tétel | Paraméter |
Lyuk átmérője | 0.1 mm-3.0 mm (akril/PVC) |
Fúrás pontossága | ±0.02 mm |
Fúrási sebesség | 0.6s/lyuk |
Anyagszélesség | 0.1-3 mm |
Energiafelhasználás | 1kw/h |
Max forgási sebesség | 24000-42000 futás/perc |
Fúrási módszer | Fúrás alulról felfelé |
Levegő nyomás | 0.4-0.8 MPa |
A gép mérete | SZ900mm*Mé900mm*Ma(770+260)mm |
Súly | 230 kg |
Hulladékelhelyezés | Porszívóval |
Tápegység | AC220V±10V-50HZ 1KW |
◪ Gazdag tapasztalattal, műszaki jóval, szolgáltatástudattal rendelkezünk a professzionális csapat előtt, időben és hatékonyan megoldhatjuk a problémát az Ön számára.
◪ Telepítés és hibakeresés az Ön számára díjmentesen. Emellett műszaki képzést is tarthat alkalmazottai számára.
◪ Minden gépünkre egy év garancia és élethosszig tartó karbantartás vonatkozik.
MEGLEPETÉS KEDVEZMÉNYEKRŐL KONZULTÁLJON ÜGYFELEINKKEL
Kérése teljesítéséhez kérjük, adja meg nekünk az alábbi adatokat. Csak adja meg e-mail-címét vagy telefonszámát a kapcsolatfelvételi űrlapon, hogy ingyenes árajánlatot küldhessünk széles kínálatunkra!

A VILITY egy professzionális gyártó, amely EGYSZERŰ MEGOLDÁST kínál az intelligens nyomdaipar számára.

